

Introduction
Dans le domaine de la fabrication électronique moderne (EMS/SMT), les PCB évoluent rapidement vers une densité et une miniaturisation plus élevées (comme les composants 01005 et 008004, ainsi que les BGA à pas fin). Alors que l’espacement des tampons continue de diminuer, la précision requise pour l’impression de pâte à souder a atteint le niveau du micromètre.
Les statistiques de l'industrie montrent que de tous les défauts de soudure surCMS lignes de production, plus de 60 à 70 % proviennent duimpression de pâte à souderscène.
Pour intercepter les défauts dès le début de la production, réduire les coûts de reprise et améliorer le rendement du processus,équipement d'inspection de pâte à souderest devenu un élément essentiel du contrôle qualité dans les lignes de production automatisées SMT.

Que fait l'équipement SMT SPI ?
1. SPI est principalement utilisé pour l’inspection de la qualité d’impression de la pâte à souder
L'équipement SPI est spécialement conçu pour inspecter la qualité de la pâte à souder sur les PCB après impression. Sa fonction principale est d'effectuer une analyse morphologique et une quantification des données de la pâte à souder sur les plots de PCB à l'aide d'un système d'inspection visuelle de haute précision, une fois l'impression de la pâte à souder terminée et avant le placement des composants.
Il est important de noter que SPI inspecte les « résultats d’impression de la pâte à souder », et non les composants électroniques eux-mêmes.
2. Pourquoi une inspection est-elle nécessaire après l’impression de la pâte à souder ?
Dans la production CMS traditionnelle, l'inspection visuelle ou le fait de se fier uniquement aux paramètres de l'imprimante ne peuvent pas quantifier avec précision le volume et la hauteur tridimensionnels de la pâte à souder. Si un défaut d'impression existe et n'est pas détecté à temps, le circuit imprimé procédera aux processus de placement des composants et de brasage par refusion. Des problèmes tels que des courts-circuits, des pierres tombales, une soudure insuffisante ou des vides qui se forment après la soudure peuvent entraîner une montée en flèche des coûts de retouche et peuvent même entraîner la mise au rebut de la carte.
SPI peut détecter immédiatement les anomalies d'impression courantes suivantes :
- Décalage de position de la pâte à souder
- Volume de pâte à souder anormal (Volume trop élevé/faible)
- Zone de pâte à souder anormale (zone trop grande/petite)
- Hauteur anormale de la pâte à souder (hauteur trop élevée/basse)
- Pointes de pâte à souder, pontage ou défaut localisé de sous-impression/de soudure
Plus les problèmes d'impression sont détectés tôt, plus il est facile pour les ingénieurs de nettoyer et de réimprimer le PCB ou d'ajuster les paramètres de l'imprimante avant le placement des composants, optimisant ainsi le contrôle des coûts.
3. Le rôle de SPI dans la chaîne de production SMT
Le processus standard de la ligne de production SMT automatisée de haute qualité est le suivant :
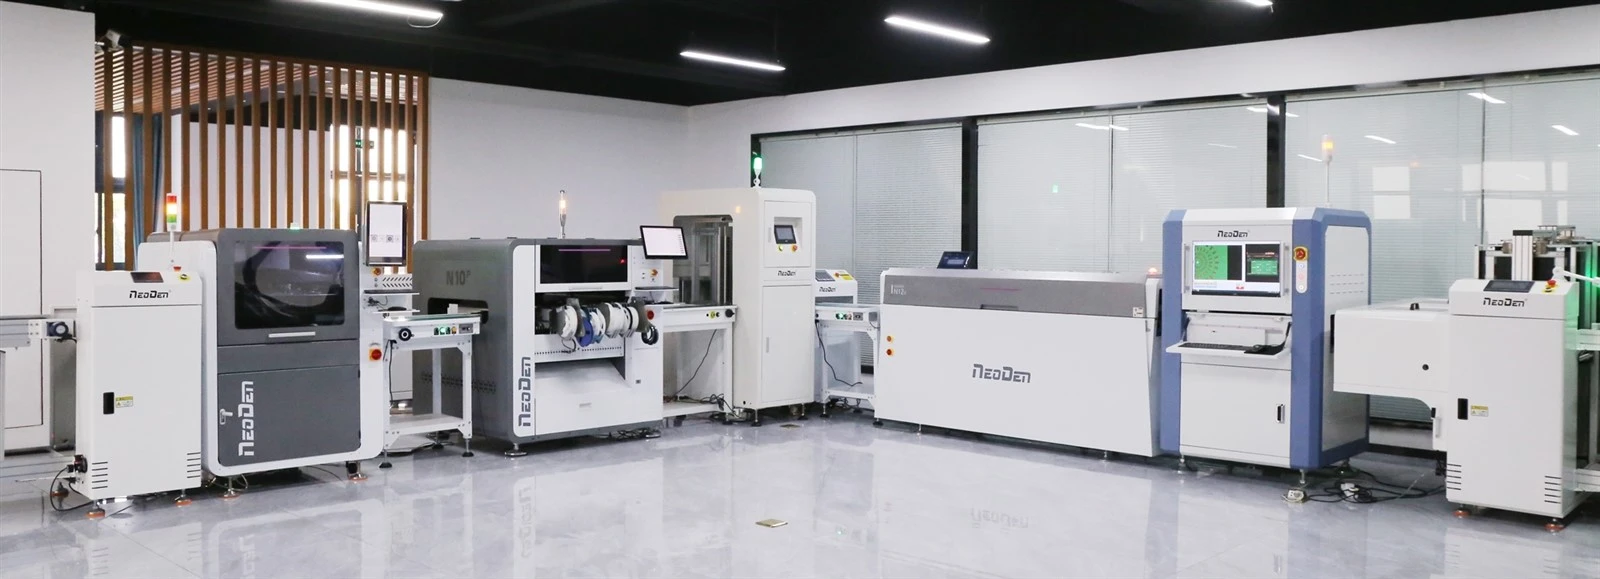
Imprimante de pâte à souder -----> Équipement d'inspection SPI -----> Machine de prélèvement et de placement -----> Four de refusion -----> Inspection de la zone d'intérêt

Comment fonctionne SMT-SPI ?
Le flux de travail d'inspection pour un système SPI 3D standard comprend généralement quatre étapes :
Suivre la conversion ───► Marquer l'alignement de la caméra ───► Scan raster 3D ───► Réussite/Échec et rapport
1. Entrée du PCB dans l'équipement SPI
Le PCB entre dans leMachine SPIvia une piste automatisée, où un mécanisme de serrage et de positionnement le fixe à la plate-forme d'inspection optique.
- Guide de sélection :LeNéoDen S1prend en charge des tailles de PCB allant d'un minimum de 50 × 50 mm à un maximum de 500 × 460 mm, avec des épaisseurs de carte de 0,6 à 6 mm, couvrant la grande majorité des cartes de contrôle industriel, de l'électronique automobile et de l'électronique grand public.
2. Alignement des marques et identification des PCB
Une caméra industrielle localise et aligne les points de repère prédéfinis sur le PCB, corrigeant ainsi les écarts de position mineurs et les déformations qui se produisent pendant le transport. Le NeoDen S1 prend en charge la définition de plusieurs points de marquage couramment utilisés (par exemple, Mark 0, Mark 1), permettant un calibrage rapide de l'alignement optique directement dans l'interface du logiciel.
3. 3Acquisition de données sur la pâte à souder basée sur D Vision
Le système utilise une caméra optique 3D (telle qu'une caméra raster 3D avec projection raster) pour projeter un motif raster sur la zone numérisée. En utilisant les principes du déphasage optique et de la triangulation, il capture des informations topographiques tridimensionnelles de la surface de la pâte à souder. Le NeoDen S1 fournit simultanément un affichage en temps réel d'images en couleurs vraies 2D et 3D, permettant une visualisation intuitive des données de mesure.
4. Sortie des résultats d'inspection et des données SPC
L'équipement SPI génère non seulement des résultats OK/NG en temps réel pour des pads individuels, mais regroupe également des données complètes pour le contrôle statistique des processus (SPC). Le NeoDen S1 offre de puissantes fonctions SPC et SPC hors ligne, prenant en charge l'exportation de données d'inspection complètes, notamment le volume, la surface, la hauteur et le décalage, vers des formats tels qu'Excel, JPG et BMP, facilitant ainsi la traçabilité de la qualité et l'amélioration des processus.
Quelle est la différence entre le SPI 2D et le SPI 3D ?
1. Lors de la sélection d'un équipement d'inspection de pâte à souder, de nombreux ingénieurs demandent souvent : quelle est exactement la différence entre le SPI 2D et le SPI 3D ?
| Dimensions de comparaison | Équipement SPI 2D | Équipement SPI modèle 3D |
| Technologie de vision | Capture d'image par caméra planaire simple/multi-angle | Lumière raster/structurée 3D |
| Dimensions d'inspection | Informations planaires (axes X/Y) | Informations spatiales 3D (axes X/Y/Z) |
| Paramètres de mesure de base | Zone de couverture, forme, décalage de position planaire | Hauteur, volume, superficie, décalage, topographie 3D |
| Capacité de mesure de la hauteur | Aucun (impossible de déterminer avec précision l'épaisseur de la pâte à souder) | Extrêmement élevé (précision jusqu'à 1 μm) |
| Taux de détection des défauts | Sujet aux défauts manquants liés à l'épaisseur, tels que l'effondrement, la formation de pics et les points minces | Détection complète ; identifie avec précision les défauts de soudure causés par un volume excessif ou insuffisant |
2. Pourquoi l'inspection 3D de la pâte à souder attire-t-elle de plus en plus l'attention dans la production SMT ?
Dans les processus traditionnels de tampons agrandis, la mesure 2D peut répondre aux exigences de base. Cependant, lorsqu'il s'agit de composants ultra-miniatures (tels que le 01005) ou d'assemblages à pas fin, d'infimes variations de hauteur et de volume de la pâte à souder sont souvent les principales causes de défauts de soudure. Les données d’épaisseur ne peuvent pas être obtenues uniquement à partir d’images bidimensionnelles. Par conséquent, les équipements 3D SPI équipés d’une caméra raster 3D sont devenus la norme industrielle pour les lignes de production SMT modernes et de haute qualité.
Quelle est la différence entre SPI et AOI ?
Il s’agit de l’un des points de confusion les plus courants dans les achats SMT et la planification des processus. Bien que les deux soient des systèmes d’inspection visuelle automatisés, ils jouent des rôles nettement différents sur la chaîne de production :
| Comparaison | SPI (Inspection de la pâte à souder) | AOI (Inspection optique automatisée) |
| Objectifs de l'inspection primaire | Pâte à souder après impression | Composants montés en surface et joints de soudure après placement |
| Étape d'inspection primaire | Après l'imprimante à pâte à souder, avant la machine de placement | Après le placement des composants (AOI pré-refusion) ou après le brasage par refusion (AOI post-refusion) |
| Critères d'inspection typiques | Volume, superficie, hauteur, décalage | Défauts visuels tels que composants manquants, composants incorrects, polarité inversée, tombstoning, joints de soudure à froid et courts-circuits |
| Rôles fonctionnels principaux | Prévention en amont : interceptez les problèmes d'impression avant le placement des composants pour réduire les coûts de reprise. | Contrôle qualité en aval : inspecter la qualité de l'assemblage final et des produits soudés |
Conclusion:SPI et AOI ne s’excluent pas mutuellement ; ils forment plutôt une « ligne de défense à double qualité » complémentaire.
Comment sélectionner l'équipement SMT SPI ?
Lors de l’évaluation et de l’achat d’équipements SPI, il est recommandé aux ingénieurs de procédés et aux équipes d’approvisionnement de se concentrer sur les aspects suivants :
1. Méthode d’inspection : 2D ou 3D ?
Si l'usine manipule des PCB contenant des BGA, des QFN ou des micro-composants à pas fin inférieurs à 0201, la priorité doit être donnée aux solutions 3D SPI capables de mesurer la topographie, le volume et la hauteur en trois dimensions.
2. Précision et rapidité de l’inspection
Faites attention au champ de vision (FOV) de l'équipement, à la précision de la mesure de la hauteur, à la répétabilité et à la vitesse de traitement.
3. Compatibilité de taille et d'épaisseur de PCB
Vérifiez que la gamme de voies de convoyeur de l'équipement couvre les spécifications PCB actuelles et futures de l'usine. Le NeoDen S1 prend en charge des tailles de PCB allant jusqu'à 500 × 460 mm et des épaisseurs de cartes allant de 0,6 à 6 mm, offrant une large adaptabilité des pièces.
4. Capacités logicielles, de programmation et de gestion des données
Un logiciel efficace peut réduire considérablement le délai d’introduction d’un nouveau produit (NPI). Déterminez si l’équipement prend en charge :
- Importation rapide des données Gerber/CAD
- Programmation hors ligne et programmation manuelle
- Analyse des données SPC et export de rapports multiformats (Excel/JPG/BMP)
Principaux avantages du système NeoDen S1 SMT SPI
En tant que solution 3D SPI spécialement conçue pour les lignes de production SMT à haut rendement, le NeoDen S1 intègre de nombreuses fonctionnalités exceptionnelles tant au niveau matériel que logiciel :
| Avantages principaux du NeoDen S1 | |
| Technologie visuelle de numérisation raster 3D | Haute précision : 1 μm ; prend en charge les vraies couleurs 2D/3D |
| Mesure de paramètres géométriques pleine dimension | Volume / Surface / Hauteur / Décalage |
| Logique de programmation flexible et rapide | Importation Gerber/CAD, programmation hors ligne/manuelle |
| Gestion approfondie des données SPC | Exporter vers Excel/JPG/BMP pour une traçabilité complète |
1. 3Système d'inspection visuelle par caméra raster D :Utilise une caméra raster 3D de haute précision combinée à un affichage d'images 2D/3D en couleurs vraies pour reproduire clairement et intuitivement la morphologie tridimensionnelle réelle de la pâte à souder.
2. Détection précise du volume, de la surface, de la hauteur et du décalage :Un moteur de mesure optique haute sensibilité avec une précision de répétabilité inférieure à 1 μm détecte efficacement même les défauts d'impression microscopiques les plus rares.
3. Prise en charge de la programmation Gerber, CAO et hors ligne :Prend en charge l'analyse automatique des fichiers Gerber et CAD. En combinaison avec la fonction de programmation hors ligne, les préparatifs de programmation peuvent être effectués sans immobiliser l'équipement de la ligne de production, maximisant ainsi l'utilisation de la ligne de production.
4. Analyse des données SPC et rapports multiformat :Le système dispose d'une fonctionnalité SPC hors ligne intégrée, permettant aux ingénieurs d'accéder à tout moment aux « rapports à tout moment » et d'exporter des rapports aux formats Excel, JPG ou BMP en un seul clic, répondant ainsi aux exigences de traçabilité de qualité des usines clientes haut de gamme.
5. Flux de travail d'opération convivial et paramètres personnalisables :Comme indiqué dans le manuel d'utilisation, le NeoDen S1 fournit un guide clair étape par étape :
Define Mark Points ---> Load Inspection Path ---> Set Stencil/Pad Thresholds ---> Select Detection Type --->Démarrer l'inspection automatique
Quels scénarios de production SMT conviennent au SPI ?
1. Automatisation des PCB en production de masse
À mesure que les volumes de production augmentent et que les modèles de produits changent fréquemment, s'appuyer sur une inspection visuelle manuelle de la pâte à souder est non seulement inefficace, mais également sujet aux défauts manqués induits par la fatigue. L’introduction de 3D SPI permet une inspection 100 % entièrement automatisée et rapide.
2. Assemblage de circuits imprimés à pas fin et haute densité
Pour les cartes complexes contenant des composants à pas fin tels que les SMD 01005, les BGA, les CSP et les QFN, la cohérence de l'impression de la pâte à souder détermine directement le rendement de soudure. 3D SPI est un équipement essentiel pour garantir le succès de tels processus de précision.
3. Des usines modernes visant le zéro défaut et la traçabilité des données
Dans la fabrication de produits électroniques automobiles, de dispositifs médicaux, de systèmes de contrôle industriels et d'équipements de communication, les clients exigent souvent une traçabilité complète des données des processus SPC. Les données de qualité exportées par les systèmes SPI sont un facteur clé dans les évaluations des usines et les audits des clients.
Questions fréquemment posées (FAQ) sur les équipements SMT SPI
Q1 : Que signifie SPI ?
R : SPI signifie Solder Paste Inspection, qui fait référence à un équipement spécialement conçu pour inspecter la qualité de la pâte à souder après le processus d'impression SMT.
Q2 : Qu'est-ce que l'équipement SPI inspecte principalement ?
R : Il inspecte principalement les paramètres géométriques tridimensionnels tels que le volume, la surface, la hauteur et le décalage de position planaire de la pâte à souder après l'impression du PCB.
Q3 : L’inspection 3D est-elle obligatoire pour SPI ?
R : Pas nécessairement, mais la tendance est à la 3D . 2D SPI ne peut inspecter que la zone et la position planaires ; il ne peut pas capturer les données critiques de hauteur et de volume.
Pour les lignes de production SMT manipulant des micro-composants à haute densité, l’utilisation du SPI 3D est fortement recommandée.
Q4 : SPI et AOI peuvent-ils être utilisés de manière interchangeable ?
R : Non. SPI inspecte la pâte à souder après l'impression et sert de mesure préventive avant le processus ; AOI inspecte les composants et les joints de soudure après le placement ou le brasage et agit comme une mesure de contrôle qualité post-processus. Les deux travaillent en tandem au sein du système qualité SMT.
Q5 : Où doit être positionné SPI sur la ligne de production SMT ?
R : Il doit être placé après l’imprimante de pâte à souder et avant la machine de placement.
Q6 : Quels paramètres clés doivent être pris en compte lors de la sélection de l’équipement SPI ?
R : Nous vous recommandons de vous concentrer sur : la technologie d'inspection (2D/3D), le champ de vision (FOV), la précision des mesures de hauteur, la répétabilité, la vitesse de traitement, la compatibilité de la taille et de l'épaisseur des PCB, les méthodes de programmation (Gerber/CAD/hors ligne) et la capacité à générer des rapports de données SPC.
Conclusion
La valeur fondamentale de SPI ne se limite en aucun cas à la simple « identification des cartes défectueuses » ; plus important encore, il permet aux ingénieurs de procédés d'obtenir des données d'impression 3D précises et quantifiables avant le placement. En utilisant les retours de traçabilité SPC pour guider l’optimisation des paramètres de l’imprimante, les problèmes de qualité potentiels peuvent être éliminés avant qu’ils ne surviennent.