

Introduction
Dans l'industrie des services de fabrication électronique (EMS), le contrôle qualité dans la fabrication de PCBA détermine directement la durée de vie sur le marché et la réputation de la marque des produits finaux. La fabrication de PCBA implique une technologie de montage en surface (SMT) de haute-précision-et des processus complexes de-trous traversants (DIP), où le moindre écart peut entraîner des défauts à l'échelle du lot-. L'industrie utilise couramment la méthode d'analyse « Homme, Machine, Matériau, Méthode et Environnement » (5M1E) pour transformer des variables de production complexes en points de contrôle standardisés et quantifiables. S'appuyant sur l'expérience pratique de gestion de la fabrication dans les usines de première ligne, cet article analyse l'application pratique de ces cinq éléments dans la gestion de la qualité dans les installations de fabrication de PCBA.
L'homme : -Gestion en boucle fermée, des qualifications professionnelles à la sensibilisation aux erreurs-Conscience de la vérification
La compétence opérationnelle et la sensibilisation à la qualité du personnel de fabrication de première ligne constituent la première ligne de défense pour déterminer les délais de livraison et les taux de rendement des PCBA. L'essentiel du contrôle exercé par une usine de fabrication sur les « personnes » réside dans l'établissement de mécanismes stricts d'accès à l'emploi et d'évaluations régulières des compétences. Les postes clés-tels que les opérateurs SMT, les inspecteurs AOI et les-techniciens d'inspection aux rayons X-doivent être certifiés à 100 % avant d'être autorisés à travailler. Les usines doivent établir une matrice de compétences des employés et effectuer des contrôles ponctuels trimestriels des opérations pratiques pour garantir que les capacités techniques répondent aux exigences de traitement des cartes multicouches et des composants à pas fin- (tels que les composants 01005 et les BGA à pas de 0,4 mm-). Pour les positions de soudage et de réparation manuelles, la température du fer à souder et le temps de contact doivent être strictement contrôlés pour éviter le délaminage des tampons ou la formation de cloques sur le substrat causés par une mauvaise manipulation de l'opérateur. De plus, en signalant les codes de défaut de la veille (par exemple, soudure insuffisante, désactivation, pontage de soudure) lors des réunions quotidiennes précédant le quart de travail, les objectifs de qualité sont répartis sur des postes de travail spécifiques, améliorant ainsi la sensibilisation à la qualité des employés de première ligne.
Machine : Maintenance précise et suivi dynamique des paramètres des équipements
La fabrication de PCBA repose fortement sur des équipements automatisés, la précision et la stabilité des machines déterminent directement l'indice de capacité de processus (Cpk). L'objectif de la gestion des équipements réside dans la maintenance préventive et la surveillance-en temps réel des paramètres clés. Des listes de contrôle d'entretien quotidiennes, hebdomadaires et mensuelles doivent être établies pour les équipements critiques tels quepâte à souderimprimantes, prendre et placer des machines, etfours de refusion. Prendre leprendre et placer la machineà titre d'exemple, le niveau d'usure des buses et la pression du vide doivent être vérifiés quotidiennement pour éviter une augmentation des taux de rebuts due à une aspiration insuffisante ; la précision du positionnement des axes X/Y de la tête de sélection-et-de placement doit être périodiquement compensée à l'aide de plaques d'étalonnage pour garantir que les écarts de placement des micro-composants tels que les pièces 0201 sont contrôlés à ±0,03 mm. Pourbrasage par refusion, un testeur de profil de température (tel que KIC) doit être utilisé pour mesurer le profil de température réel au moins une fois par jour pour les PCB d'épaisseurs et de nombres de couches variables, en garantissant que les paramètres tels que la température maximale, la vitesse de chauffage et le temps-au-liquide (TAL) sont entièrement conformes aux spécifications du processus de soudage sans plomb-.
Matériel : Inspection à l'arrivée et système de traçabilité-de bout en-
La qualité des matériaux est la pierre angulaire de la fabrication des PCBA. Les défauts des composants et des PCB ne peuvent pas être corrigés par des ajustements ultérieurs du processus. Par conséquent, des contrôles de conformité à 100 % doivent être effectués avant que les matériaux ne soient stockés dans l’entrepôt ou utilisés sur la chaîne de production. Le Service Qualité doit faire respecter strictement les spécifications IQA (Incoming Quality Assurance). Pour les PCB, l'accent est mis sur l'inspection de l'épaisseur de la carte, de l'épaisseur du cuivre, de la soudabilité des plaquettes et de l'épaisseur du placage en or. Pour les composants tels que les circuits intégrés, les résistances et les condensateurs, les étiquettes, les numéros de lot et les spécifications doivent être vérifiés et des tests de soudabilité aléatoires doivent être effectués. Pour les appareils sensibles à l'humidité (MSD), les emballages sous vide doivent être inspectés en stricte conformité avec les normes, le temps d'exposition doit être enregistré et les matériaux dépassant la limite d'exposition doivent subir une cuisson à faible -humidité. Dans la gestion des matériaux, un système de gestion de codes-barres (ou codes QR) est entièrement mis en œuvre pour permettre une traçabilité bidirectionnelle de bout en bout-à-tout au long du processus-depuis l'entreposage du matériau de la bobine, la vérification des erreurs-pendant l'alimentation et l'assemblage de montage en surface-jusqu'à l'expédition du produit fini-garantissant que les matériaux défectueux du même lot puissent être identifiés dans les 3 minutes en cas d'anomalie.
Méthode : exécution standardisée de la documentation des processus et du contrôle des modifications techniques
« Méthode » fait référence aux spécifications du processus, aux procédures opérationnelles standard (SOP) et aux paramètres techniques qui guident la production. La standardisation et la consolidation des processus sont les principales mesures permettant de prévenir les incidents de qualité-au niveau des lots. Avant le début de la production en série pour chaque produit PCBA, le service d'ingénierie doit préparer une documentation complète du processus SMT, définissant clairement la pression d'impression de la pâte à souder, la vitesse et la distance de libération, ainsi que les points de consigne pour chaque zone de température dans le four de refusion. Pour les introductions de nouveaux produits (NPI), une petite phase de production d'essais en petits lots doit être réalisée, y compris un examen de la conception pour la fabricabilité (DFM). Ce n’est qu’après la finalisation d’un rapport de production d’essai et la correction des défauts du processus que le produit peut passer à la production de masse. Lorsqu'un client modifie la conception ou que l'usine optimise le processus, le processus d'avis de modification technique (ECN) doit être strictement suivi. Les documents et matériaux de processus obsolètes doivent être progressivement éliminés, et les outils et accessoires sur site doivent être mis à jour simultanément pour éviter les perturbations de la chaîne de production causées par l'utilisation mixte d'anciens et de nouveaux processus.
Environnement : Contrôle strict de la protection électrostatique et de la température et de l'humidité de l'atelier
La fabrication de PCBA est extrêmement sensible à l’environnement de production. Le fait de ne pas maintenir un contrôle environnemental approprié peut entraîner directement des dommages aux performances électriques des composants ou une forte augmentation des défauts de soudure. L'environnement de l'atelier doit être maintenu à une température et une humidité constantes, la température étant généralement contrôlée à 22 degrés ± 3 degrés et l'humidité relative maintenue entre 40 % et 60 %. Une humidité excessivement faible peut facilement générer de l'électricité statique, tandis qu'une humidité excessivement élevée fait que la pâte à souder absorbe l'humidité, conduisant à une ébullition pendantbrasage par refusionet entraînant des défauts tels que des billes de soudure et de la porosité. La protection contre les décharges électrostatiques (ESD) est de la plus haute importance dans l'atelier, une boucle de mise à la terre complète doit être établie, englobant le sol, les établis, les bacs de stockage et les vêtements, chaussures et dragonnes antistatiques. Le personnel entrant dans l'atelier doit subir des tests quotidiens à l'aide d'un testeur électrostatique complet. Au sein de l'atelier, un testeur électrostatique est utilisé régulièrement pour vérifier la résistance à la terre à chaque poste de travail, garantissant que la tension électrostatique reste dans des seuils de sécurité (généralement inférieurs à 100 V) afin de protéger les puces sensibles des dommages latents à la source.
Pour optimiser continuellement la qualité globale de la fabrication des PCBA, ces cinq éléments clés doivent être profondément intégrés dans chaque détail de la production quotidienne.
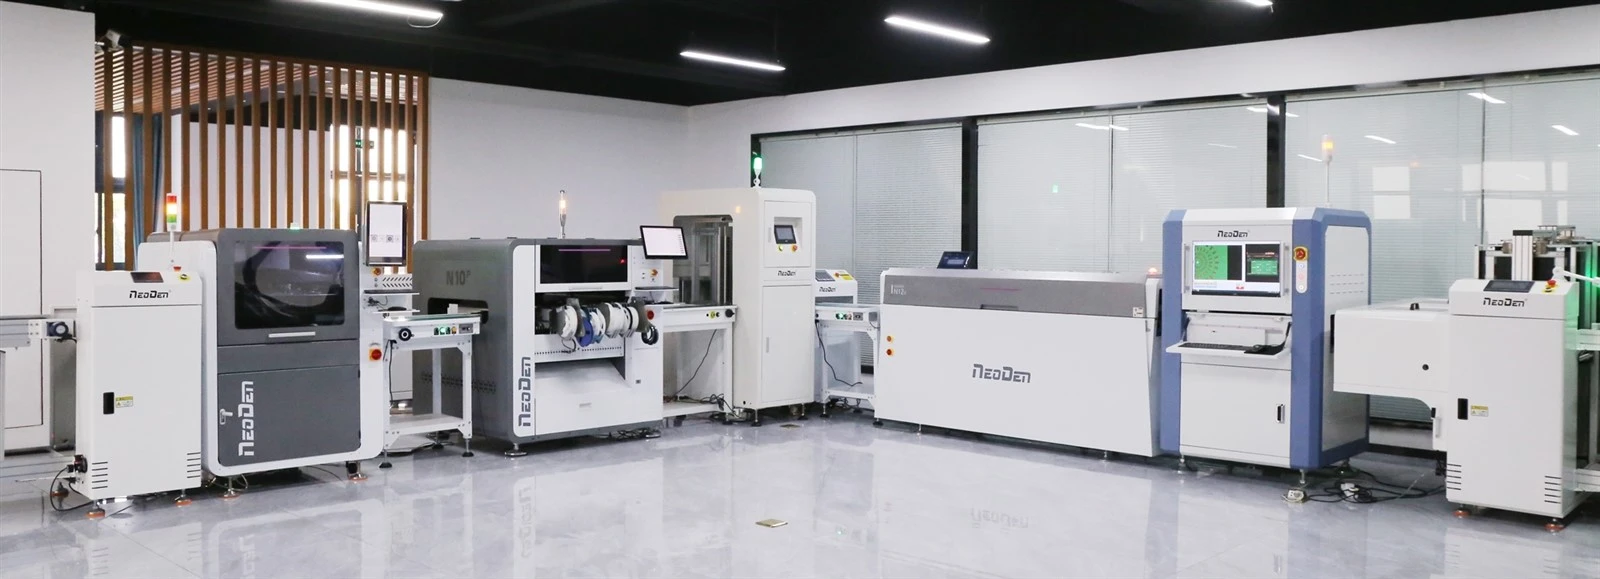
Faits en bref sur NeoDen
- Créée en 2010, 200 + employés, 27000+ m². usine.
- Produits NeoDen : machines PnP de différentes séries, NeoDen YY1, NeoDen4, NeoDen5, NeoDen K1830, NeoDen9, NeoDen N10P. La série IN de fours de refusion, ainsi que la ligne SMT complète, comprennent tous les équipements SMT nécessaires.
- 10000+ clients à succès dans le monde entier.
- 40+ Agents mondiaux couverts en Asie, en Europe, en Amérique, en Océanie et en Afrique.
- Centre R&D : 3 départements R&D avec 25+ ingénieurs R&D professionnels.
- Répertorié CE et obtenu 70+ brevets.
- 30+ ingénieurs de contrôle qualité et d'assistance technique, 15+ ventes internationales seniors, pour une réponse rapide des clients dans les 8 heures et des solutions professionnelles fournies dans les 24 heures.