

Introduction
Dans les domaines à haute fiabilité-tels que l'électronique automobile, les dispositifs médicaux et l'aérospatiale, la marge d'erreur dans la fabrication des PCBA est pratiquement nulle. Les taux de rendement traditionnels exprimés en pourcentages (tels que 99 %) ne peuvent plus mesurer objectivement la véritable capacité du processus lorsqu'il s'agit de cartes multicouches complexes comportant souvent des milliers de joints de soudure. L'industrie utilise largement les « défauts par million d'opportunités » (DPMO) comme référence pour mesurer la précision des processus. Contrôler le DPMO à un chiffre-ou même s'efforcer d'atteindre zéro-démontre non seulement la capacité de fabrication de PCBA, mais est également le seul moyen d'éviter le risque de rappels de produits en masse pour les produits électroniques de grande valeur-.
Déconstruire le DPMO : quantifier les opportunités de qualité du soudage dans une perspective holistique
Comprendre le DPMO nécessite une définition précise des « opportunités de défauts ». Sur un PCBA haute-densité, chaque composant, chaque joint de soudure et même chaque zone d'impression de pâte à souder constitue une opportunité potentielle de défaut. La formule DPMO est la suivante : nombre total de défauts divisé par (nombre total de produits multiplié par le nombre d'opportunités), puis multiplié par un million.
Prenons, par exemple, une carte mère de station de base de communication contenant 1 500 composants et 4 000 joints de soudure. Le nombre total d’opportunités de défauts sur une seule carte est de 5 500. Si 1 000 de ces cartes mères sont produites, le nombre total d’opportunités atteindra 5,5 millions. Compte tenu de cette base de référence, même si la ligne de production ne présente que 10 défauts-tels que des joints de soudure à froid ou des ponts de soudure-, la valeur DPMO atteindrait 1,81. En décomposant les mesures de rendement traditionnelles au niveau du million-d'unités, les usines PCBA peuvent détecter avec précision les fluctuations infimes des processus, déplaçant ainsi l'accent de la gestion de la qualité de "l'intervention post-après l'événement" à la "prévention pendant le processus".
Compensation des paramètres et intervention dynamique pendant leÉtape d'impression de pâte à souder (SPI)
Les statistiques de l'industrie montrent que plus de 60 % des défauts de soudure dans la fabrication des PCBA proviennent de l'étape d'impression de la pâte à souder. Pour obtenir un DPMO proche de zéro, un laser tridimensionnel-inspection de la pâte à souder (SPI)doit être mis à niveau d'un simple dispositif d'inspection vers un centre de contrôle de processus-en boucle fermée.
Lignes de production à haute-fiabilitéont entièrement adopté les systèmes SPI équipés d’une fonctionnalité de retour automatique. Tandis que le système SPI surveille le volume, la surface, la hauteur et le décalage du pochoir en temps réel, s'il détecte que le volume de pâte à souder à une station particulière s'approche systématiquement de la limite supérieure de contrôle (par exemple, atteignant 130 % du volume standard), le système envoie automatiquement des commandes de correction à l'imprimante entièrement automatique pour affiner-la pression de la raclette et la vitesse de relâchement, complétant ainsi la compensation des paramètres avant qu'un défaut ne se forme réellement. Pour les micro-composants tels que 01005 et 0201, ainsi que les plots BGA de 0,4 mm, les ouvertures de pochoir utilisent la technologie d'électropolissage ou de nano-revêtement pour augmenter les taux de libération de pâte à souder à plus de 85 %, éliminant ainsi les causes potentielles de taux de DPMO élevés-telles qu'une soudure insuffisante et un pontage-à la source.
Contraintes strictes sur la précision du placement et les courbes de température de soudage par refusion
Les PCB de grande valeur-intègrent souvent des composants actifs à haute-densité, un déplacement mécanique pendant la phase de placement et des contraintes thermiques pendantbrasage par refusionsont les deux principales causes de défauts.CMSMachines de posedoivent subir une vérification régulière CPK (Process Capability Index) pour garantir que la précision du mouvement de leurs axes X et Y reste systématiquement supérieure à la norme 1,33. Pour les PCB en cuivre-à nombre élevé de couches-et épais-,refusionfoursoudure le contrôle de la température doit être géré par-carte. Les techniciens utilisent des testeurs de température de four multi-canaux pour mesurer les températures sur la surface réelle de la carte, en contrôlant strictement la vitesse de chauffage entre 1,5 degrés et 2,5 degrés par seconde pour éviter les microfissures dans les condensateurs céramiques multicouches (MLCC) causées par un choc thermique instantané. En prolongeant le temps de séjour dans la zone de température constante-, les variations de température sur toute la surface de la carte sont minimisées à moins de 5 degrés. Cela garantit que tous les joints de soudure restent au-dessus de la ligne de liquidus pendant 50 à 70 secondes, maintenant l'épaisseur des composés intermétalliques (IMC) dans la plage optimale et éliminant les défauts latents causés par les joints de soudure à froid et les fractures de contrainte.
Un système complet en boucle fermée-avec des chaînes d'inspection intelligentes et une traçabilité complète des flux de données-
Atteindre un DPMO proche de-zéro nécessite d'établir une chaîne d'inspection qui couvre l'ensemble du processus, en utilisant des dispositifs matériels multidimensionnels-pour se compléter les uns les autres et empêcher tout défaut de passer à l'étape suivante du processus. Leligne de productionest équipé d'une combinaison deoAOI sur n-lignesetSystèmes à rayons X-3D. AOI est responsable de la détection des corps étrangers, des inadéquations de matériaux et du désalignement, tandis qu'AXI pénètre dans l'emballage pour évaluer quantitativement le taux de vide dans les composants en plomb -inférieurs tels que les BGA et les QFN, imposant un taux de vide inférieur à 10 % par joint de soudure. Tous les équipements d'inspection sont interconnectés et la gestion complète des codes-barres-est réalisée via le MES (Manufacturing Execution System). Dès qu'un joint de soudure est signalé comme défectueux, le PCBA est automatiquement redirigé par le système de transport ferroviaire vers un poste de réparation et l'interface du système affiche simultanément une image 3D du défaut. Grâce à une traçabilité des données de bout en bout-à-et à un contrôle en boucle fermée-, nous garantissons que chaque carte quittant l'usine a subi un processus de fabrication complet et conforme.
Rapprocher autant que possible la métrique DPMO de zéro est une étape essentielle pour que les installations de fabrication de PCBA modernes passent du leadership technologique à l'excellence en matière de fabrication.
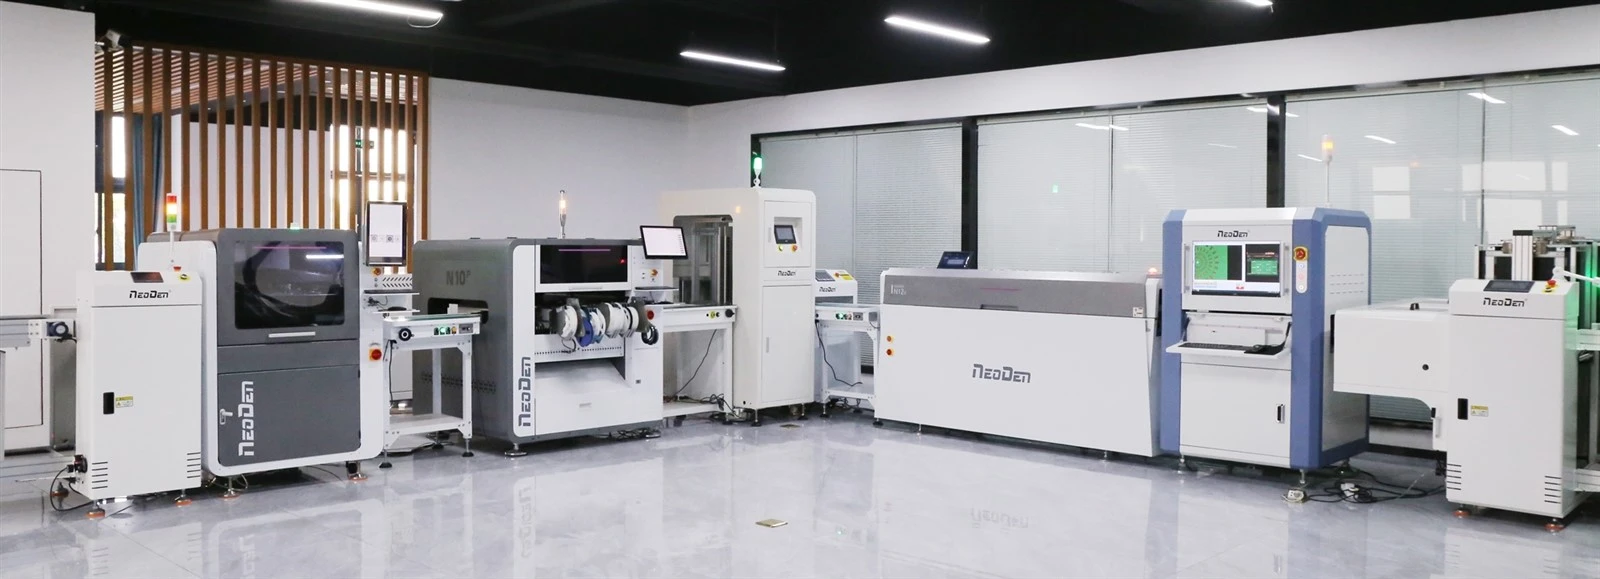
Faits en bref sur NeoDen
- Créée en 2010 avec 200+ employés et 27 000+ m². usine de droits de propriété indépendants, pour assurer la gestion standard et obtenir les effets les plus économiques ainsi que des économies de coûts.
- Posséder son propre centre d'usinage, un assembleur qualifié, des testeurs et des ingénieurs QC, pour garantir les fortes capacités de fabrication, de qualité et de livraison des machines NeoDen.
- 40+ partenaires mondiaux couverts en Asie, en Europe, en Amérique, en Océanie et en Afrique, pour servir avec succès 10000+ utilisateurs dans le monde entier, afin de garantir un service local meilleur et plus rapide et une réponse rapide.
- 3 équipes R&D différentes avec un total de 25+ ingénieurs R&D professionnels, pour garantir des développements meilleurs et plus avancés et de nouvelles innovations.
- Ingénieurs de support et de service en anglais qualifiés et professionnels, pour garantir une réponse rapide dans les 8 heures, la solution est fournie dans les 24 heures.
- L'unique parmi tous les fabricants chinois enregistrés et approuvés CE par TUV NORD.
- NeoDen fournit-une assistance technique et un service à vie pour toutes les machines NeoDen. De plus, des mises à jour logicielles régulières basées sur les expériences d'utilisation et les demandes quotidiennes réelles des utilisateurs finaux.