

Introduction : Pourquoi les configurations de pré-production déterminent-elles la qualité d'impression SMT ?
Dans leProcessus de production SMT (Surface Mount Technology), impression de pâte à souderest la première étape critique qui affecte le rendement de l'assemblage des PCB. Même si la suite CMSmachines de placementetfours de refusion fonctionnent de manière fiable, des problèmes tels qu'un désalignement, une soudure insuffisante, des résidus de pâte à souder ou une impression inégale pendant l'étape d'impression de la pâte à souder peuvent directement conduire à des erreurs de placement des composants et à des défauts de soudure.
Par conséquent, avant unimprimante de pâte à souder entièrement automatiqueest mis en production à grande échelle-, le personnel d'ingénierie doit effectuer un processus de configuration standardisé, comprenant l'initialisation de l'équipement, la configuration des paramètres du PCB, l'installation du pochoir, l'alignement de la vision, l'ajustement des paramètres d'impression et la vérification de la première-pièce.
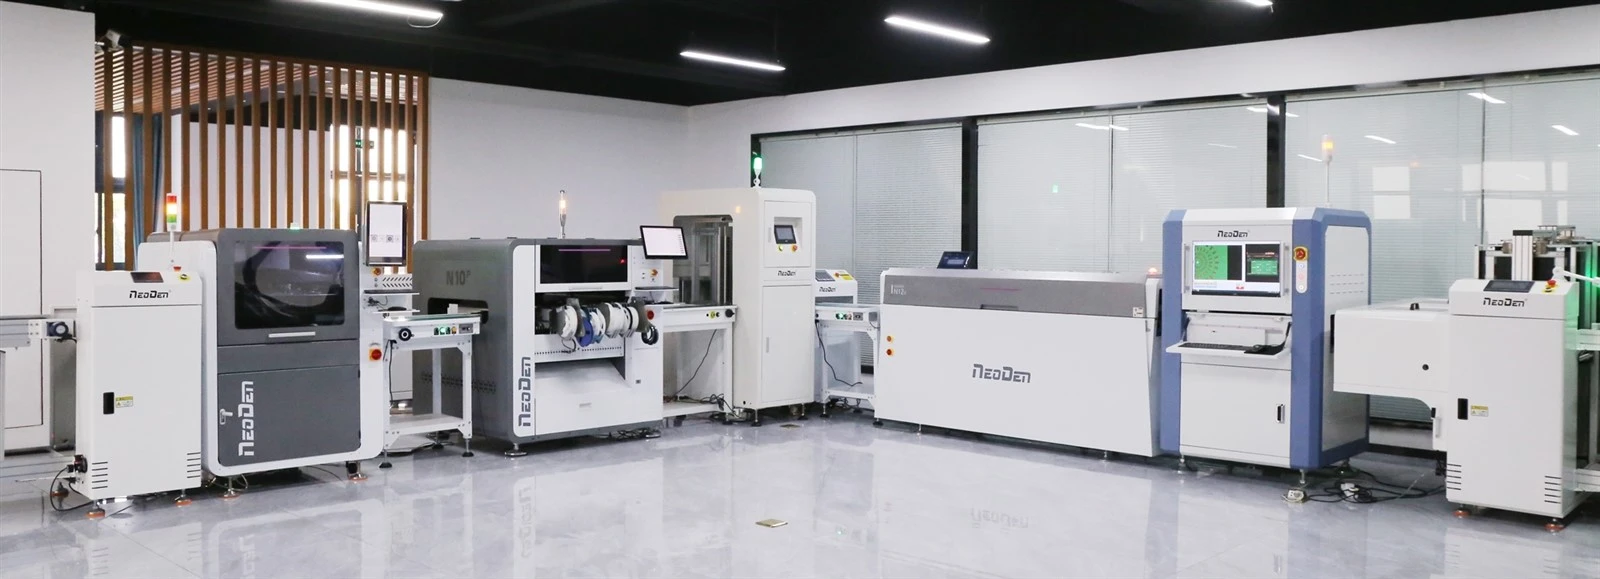
Prendre leImprimante de pâte à souder entièrement automatique NeoDen ND450à titre d'exemple, sa configuration de pré-production se concentre principalement sur l'initialisation de l'équipement, la correspondance des PCB-avec-pochoirs, l'alignement de la vision et la configuration des paramètres du processus d'impression. Un processus de configuration standardisé réduit le temps de changement, améliore le rendement de la première pièce-et garantit une production continue et stable.
Étape 1 : Vérifier l'état de l'équipement avant la mise sous tension-
Avant de commencer leimprimante de pâte à souder entièrement automatique, confirmez d'abord que les composants de protection d'expédition ont été retirés et vérifiez que l'environnement de fonctionnement de l'équipement, l'alimentation électrique et les connexions d'alimentation en air sont normaux.
1. Retirez les supports d'expédition et le film protecteur
Pour empêcher les pièces mobiles internes de bouger pendant le transport, le ND450 est équipé de supports d'expédition auxiliaires lorsqu'il quitte l'usine.
Avant de mettre officiellement la machine sous tension, vous devez :
- Retirez les supports d'expédition auxiliaires.
- Retirez le film protecteur de la machine.
- Installez l'ensemble de voyant d'alarme.
Le fait de ne pas retirer les supports d'expédition peut entraîner un fonctionnement anormal de la machine ou des dommages mécaniques.
2. Vérifiez les connexions d’alimentation électrique et d’air
Avant de démarrer l'équipement, vérifiez que :
- L'alimentation d'entrée répond aux exigences de l'équipement.
- L'équipement est correctement mis à la terre.
- Les conduites d'alimentation en air sont correctement raccordées.
Le ND450 a des exigences spécifiques en matière de pression d'alimentation en air :
- La pression d'alimentation en air externe ne doit pas être inférieure à 0,6 MPa.
- Il est recommandé de régler la pression de fonctionnement à environ 0,55 MPa.
Pour régler la pression, tournez d'abord le bouton de réglage pour effectuer le changement, puis appuyez sur le bouton pour le verrouiller en place.
Étape 2 : Effectuer l'initialisation de l'équipement et charger le fichier de production
Après avoir terminé l'inspection du matériel, mettez l'équipement sous tension pour entrer dans la phase d'initialisation du système de contrôle.
1. Effectuer un référencement de la machine
La première étape après la mise sous tension de l'équipement consiste généralement à effectuer un référencement de la machine.
Cette fonction :
- Ramène tous les axes de mouvement à leurs positions zéro.
- Le système établit une référence de position initiale.
- La largeur de la piste est automatiquement détectée.
NéoDenManuel d'utilisation du ND450indique clairement que Machine Homing ramène tous les axes de mouvement au point zéro et détecte automatiquement la largeur de la piste.
Pendant la production, si l'équipement a fait l'objet d'une maintenance, d'un nettoyage ou d'un arrêt inattendu, il est également recommandé de ré-exécuter l'opération Machine Homing pour garantir la précision de la position.
2. Chargez le programme de production
Une fois l'initialisation terminée, chargez le fichier de produit PCB correspondant.
Le ND450 prend en charge :
- Ouvrir le fichier :Chargez un fichier de production existant.
- Importer depuis USB :Importez un fichier de production via une clé USB.
- Exporter vers USB :Exportez un fichier de production pour la sauvegarde.
Dans les environnements de production comportant plusieurs variétés de produits et de petits lots, la création préalable de fichiers de production standardisés peut réduire considérablement le temps de changement et de configuration.
Étape 3 : Définir les paramètres du PCB et du pochoir
La configuration des paramètres du PCB et du pochoir est essentielle pour garantir le bon fonctionnement de l'équipement.
1. Entrez les dimensions du PCB et du pochoir
Dans l'interface de configuration des paramètres Board Entry, entrez ce qui suit :
- Longueur du PCB.
- Largeur du PCB.
- Épaisseur du PCB.
- Dimensions du pochoir.
Après avoir saisi des données précises, cliquez sur « Calcul automatique » pour permettre au système d'effectuer les calculs pertinents en fonction des dimensions réelles.
2. Ajustez la largeur du rail et le support du PCB
Après avoir terminé les paramètres des dimensions, vous devez :
- Ajustez la largeur du rail.
- Placez le bloc de cosse PCB (bloc de support de broches).
- Chargez le PCB.
- Vérifiez le mouvement vertical de la plate-forme et l'état de serrage du PCB.
Exigences de la procédure de fonctionnement du ND450 :
- Ajustez la largeur du rail en fonction de l'état du PCB.
- Positionnez les blocs de support PCB de manière appropriée.
- Vérifiez que la pince PCB peut maintenir solidement le PCB.
Un support insuffisant peut entraîner une déformation du PCB sous la pression d'impression, affectant ainsi la qualité d'impression de la pâte à souder.
3. Installez et sécurisez le pochoir
Après avoir installé le pochoir, vous devez :
- Activez le verrouillage du rack maillé.
- Activez le verrouillage du pochoir.
- Vérifiez que le pochoir est bien fixé.
Manuel d'utilisation du ND450 Exigences:
Après avoir installé le pochoir, fixez-le à l'aide du mécanisme de verrouillage et vérifiez qu'il est entièrement sécurisé.
Un pochoir instable peut se déplacer pendant l'impression, provoquant un désalignement de la pâte à souder.
Étape 4 : Configurer le système d'alignement de vision
Imprimantes de pâte à souder entièrement automatiquescomptez sur un système de vision pour obtenir un alignement précis entre le PCB et le pochoir.
1. Définir les paramètres de reconnaissance des points de marquage
Dans les paramètres des paramètres de réglage, procédez comme suit :
- Verrouillez Mark1 et Mark2.
- Définissez la plage de reconnaissance.
- Ajustez les paramètres Diamètre et Rondeur.
Le ND450 prend en charge l'ajustement des paramètres de reconnaissance en fonction des conditions réelles des points de marquage pour améliorer la stabilité de la reconnaissance.
- Si des points de marquage sont présents à la fois sur le PCB et sur le pochoir : sélectionnez le mode Dual Shot.
- S'il n'y a aucun point de repère sur le pochoir : sélectionnez le mode Single Shot.
2. Ajuster la précision de l'alignement
Si la première-impression montre un décalage systématique, vous pouvez l'optimiser en utilisant :
- Précision maximale.
- Décalage manuel.
Le ND450 prend en charge le réglage de la précision via la précision maximale et la correction des décalages de direction fixes-via le décalage manuel.
Étape 5 : Définir les paramètres de nettoyage et d'impression
Après avoir terminé les réglages mécaniques et de vision, ajustez les paramètres d'impression en fonction des exigences du processus du produit.
1. Définir les paramètres de nettoyage automatique
Le ND450 fournit des paramètres de nettoyage.
Il s’agit principalement de :
- Point de départ du nettoyage.
- Point final du nettoyage.
- Paramètres du papier de nettoyage.
Recommandation manuelle :
Réglez le paramètre Papier de nettoyage sur 15.
Des paramètres de nettoyage automatique appropriés peuvent réduire les résidus de pâte à souder au bas du pochoir et améliorer la stabilité de l'impression continue.
2. Définir les paramètres d'impression
Les paramètres d'impression comprennent principalement :
Vitesse d'impression
Recommandation ND450 : Vitesse d'impression : 10
Impression des positions de début et de fin
Lors de la définition des positions de début/fin d'impression, assurez-vous que :
La raclette couvre entièrement la zone d'ouverture du pochoir.
La machine parcourt 10 mm supplémentaires une fois l'impression terminée.
Paramètres de démoulage
Les paramètres de démoulage affectent directement les performances de démoulage de la pâte à souder.
Si la pâte à souder a une fluidité élevée, vous pouvez augmenter de manière appropriée le paramètre « Pause avant démoulage ».
Recommandation ND450 : 1 000 à 3 000 ms.
Étape 6 : Procéder à la production en série après la vérification de la première-pièce
Après avoir effectué tous les réglages des paramètres, il n'est pas recommandé de procéder directement à la production de masse. Au lieu de cela, effectuez d'abord une vérification-de la première pièce.
1. Inspectez les résultats d'impression sur le premier PCB
Les points clés de l'inspection de la première-pièce sont les suivants :
Couverture de pâte à souder
Vérifiez que la pâte à souder s'aligne avec précision avec les emplacements des plots du PCB.
Profil de pâte à souder
Vérifiez si les bords de la pâte à souder sont intacts et recherchez :
- Soudure insuffisante.
- Pics de soudure.
- Bords effondrés.
Impression offset
Vérifiez s'il y a un décalage global entre le PCB et le pochoir.
Si un décalage directionnel cohérent se produit, il peut être ajusté à l’aide du décalage manuel.
Erreurs courantes dans la configuration entièrement automatique de l’imprimante de pâte à souder
1. Prise en référence de la machine non effectuée
L'équipement n'a pas terminé son initialisation, ce qui peut entraîner des positions de mouvement anormales.
2. Prise en charge insuffisante des PCB
Un mauvais placement des broches de support peut entraîner une déformation du PCB pendant le processus d'impression.
3. Pochoir pas entièrement sécurisé
Si le pochoir n'est pas solidement fixé, cela peut provoquer un désalignement lors de l'impression.
4. Paramètres de point de marquage incorrects
Des paramètres de reconnaissance incompatibles peuvent entraîner un échec de l’alignement de la vision.
5. Application directe des paramètres d'impression des anciens programmes
Étant donné que les processus de PCB, de pochoirs et de pâte à souder varient, les paramètres doivent être ajustés en fonction des conditions réelles.

Conclusion
La qualité de production d'une imprimante de pâte à souder entièrement automatique dépend en grande partie de la configuration correcte de l'équipement avant le début de la production de masse.
Un processus de configuration complet comprend :
- Inspection de l'équipement avant-démarrage.
- Initialisation du Homing de la machine.
- Configuration des paramètres du PCB et du pochoir.
- Calibrage de la vision du point de marquage.
- Paramètres de nettoyage et d'impression.
- Vérification du premier-élément.
Pour imprimantes de pâte à souder de précision entièrement automatiquescomme leNéoDen ND450, un processus de configuration standardisé aide les usines SMT à réduire le temps de configuration des machines, à améliorer la cohérence de la production et à établir une base stable pour le placement et le placement ultérieurs.brasage par refusionprocessus.