

Introduction
Dans l'environnement de marché actuel en évolution rapide, les prestataires de services de fabrication de produits électroniques sont confrontés à une réalité de production extrême caractérisée par de petits lots, une grande variété et des changements de ligne fréquents. Ce modèle a complètement bouleversé la logique d’équilibrage d’une ligne de production unique et constante, typique de la fabrication traditionnelle à grand volume. Comment maintenir le fonctionnement efficace delignes de production de technologie de montage en surface (SMT)tandis que le changement fréquent des spécifications des produits est devenu un indicateur clé de la compétitivité numérique de base des entreprises de fabrication de PCBA. La gestion dynamique du taux de tirage, en tant que nouvelle forme de planification numérique basée sur la précision, remodèle les mécanismes opérationnels des lignes de production flexibles.
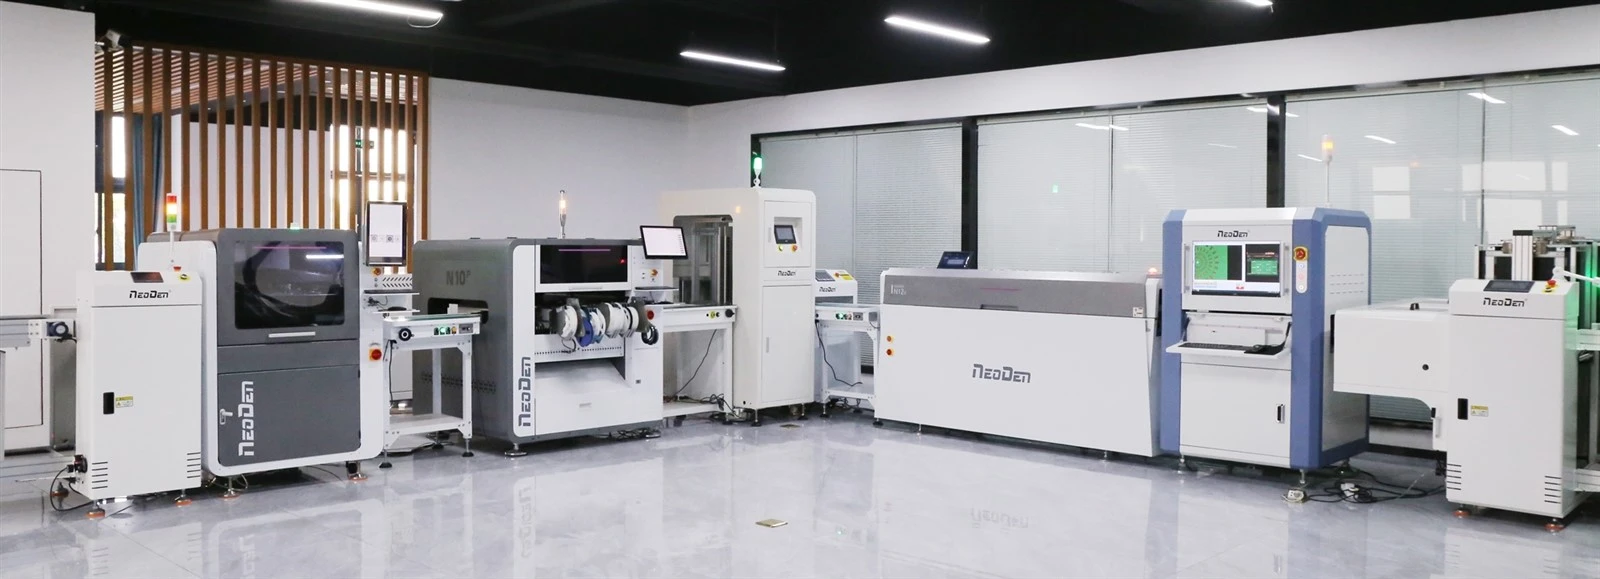
Une analyse des causes profondes des déséquilibres du temps Takt dans les lignes de production SMT flexibles
Dans la fabrication de PCBA en petits lots et de grande variété, les déséquilibres de temps sur les lignes de production ne sont souvent pas causés par une seule panne d'équipement, mais proviennent des effets cumulatifs dynamiques de la production alternée de plusieurs variétés de produits. Il existe des différences significatives dans les temps de traitement des cartes de circuits imprimés de spécifications différentes selon les différents processus, notammentimpression au pochoir, Inspection 3D de la pâte à souder, placement à grande vitesse, placement multifonction etbrasage par refusion. Par exemple, lorsque le nombre de composants montés en surface passe de 200 à 800, le temps de cycle réel de la machine de placement peut se multiplier, tandis que la vitesse de convoyage du four de refusion doit être strictement limitée en fonction de la capacité thermique du produit. Cette disparité des délais de traitement entre les processus entraîne directement des changements fréquents dans les goulots d'étranglement des chaînes de production.
La gestion traditionnelle à taux d'extraction fixe utilise le temps statique du processus le plus lent comme référence de temps takt pour l'ensemble de la ligne. Même si cette approche garantit la continuité physique de la chaîne de production, elle sacrifie considérablement les taux d’utilisation des autres équipements performants, ce qui entraîne une grave sous-utilisation de la capacité de production. Dans le même temps, les changements manuels fréquents et les changements de produits hors ligne peuvent facilement entraîner des temps d'arrêt de la ligne, entraînant une baisse significative de l'efficacité globale de l'équipement (OEE) de la ligne.
Mécanisme de rétroaction dynamique sur le taux de traction basé sur un tableau de bord numérique
La condition préalable essentielle à la mise en œuvre d’une gestion dynamique du taux de traction est la mise en place d’un système de rétroaction numérique capable de collecter et d’analyser en temps réel les conditions de fonctionnement des équipements. Nous avons déployé des passerelles de collecte de données IoT sur chaque poste de travail clé de la ligne de placement PCBA. Grâce à des protocoles de communication standard, le système peut lire les cycles de traitement en temps réel deimprimantes à pochoirs, CMSmachines de placementet des systèmes d'inspection optique en ligne avec une précision de l'ordre de la milliseconde. Ces données brutes sont consolidées dans le tableau de bord numérique central de la ligne de production.
Le tableau de bord numérique n'est plus simplement un affichage des données de production ; au lieu de cela, il utilise des algorithmes intégrés pour calculer en temps réel le temps takt dynamique pour le segment de production actuel. Lorsque le temps takt s'écarte de la valeur prédéfinie en raison d'événements sporadiques, tels qu'un mauvais ramassage des composants par la machine de placement, des retards du convoyeur ou un désalignement des composants, le système de contrôle du tableau de bord détecte automatiquement cette fluctuation. En comparant le temps de production réel affiché sur le tableau de bord actuel avec le temps de cycle théorique, le système calcule un coefficient de goulot d'étranglement et, dans un délai de cinq secondes, envoie automatiquement des instructions de réglage fin aux voies de convoyage de tous les équipements tout au long de la ligne. Cela permet un réglage précis et proactif de la vitesse de fonctionnement de la ligne, évitant ainsi l'attente de retards de matériaux localisés ou de planches vides.
Algorithme de contrôle en boucle fermée pour le taux de traction dynamique et la coordination des matériaux
Dans la gestion dynamique des flexiblesLignes de production CMS, les ajustements du taux d’extraction doivent maintenir une synchronisation et une coordination absolues avec la chaîne d’approvisionnement en matériaux sous-jacente. Notre système de planification numérique et précis utilise un algorithme de contrôle adaptatif en boucle fermée. Lorsque le système détecte que le prochain lot de matériaux est entré dans la zone de préparation de l'atelier SMT et que les supports de matériaux, les pochoirs et les programmes requis pour le changement de ligne ont été vérifiés, l'algorithme lance un ajustement progressif du taux de tirage en fonction de la quantité de traitement restante du produit actuel sur la ligne.
Si la livraison du matériau connaît un léger retard de moins d'une minute, le système réduira de manière proactive la vitesse d'alimentation du carton au cours du processus précédent, permettant ainsi à l'ensemble de la ligne de production de fonctionner en douceur à une vitesse légèrement réduite sans s'arrêter. À l'inverse, si la préparation du matériel et du programme est terminée plus tôt que prévu et qu'il existe une capacité excédentaire dans les stations d'inspection et d'emballage en aval, le système utilisera un algorithme de taux de traction dynamique pour augmenter la vitesse de la chaîne de convoyeur de l'équipement de 5 à 8 % afin de récupérer la capacité de production perdue en raison du changement de ligne précédent. Ce contrôle en boucle fermée, basé sur les données et limité par la disponibilité des matériaux, confère au temps de production une flexibilité dynamique semblable à la respiration.
Avantages complets de la planification fine sur les lignes de production flexibles
En mettant en œuvre une gestion dynamique d'accélération de la vitesse et une planification numérique à granularité fine, le niveau de production Lean dans le traitement des PCBA a été considérablement amélioré. Dans un environnement de production réel caractérisé par une grande variété de produits et des lots de petite taille, le taux de déséquilibre des temps takt entre les équipements de la chaîne de production a été réduit avec succès à moins de 6 %. Cela maintient non seulement le taux d'utilisation des équipements SMT sur chaque poste de travail à un niveau élevé de plus de 85 %, mais conduit également à une forte réduction du retard de matériel en ligne, c'est-à-dire des stocks de travaux en cours (WIP). Étant donné que le taux d'extraction peut s'ajuster avec précision en fonction des conditions d'exploitation réelles, le nombre d'arrêts de ligne imprévus causés par des retards de matériaux dans les processus en amont ou des pénuries de matériaux dans les processus en aval a été réduit de 70 %.
Plus important encore, cette stratégie de planification numérique réduit la dépendance à l'égard de l'expérience individuelle des opérateurs sur site. Il a complètement transformé le modèle de gestion traditionnel, dans lequel les supérieurs hiérarchiques devaient ajuster les temps de travail de la ligne de production en fonction de leur intuition, en un processus de prise de décision scientifique piloté par des calculs précis à partir d'un système numérique et d'une coordination automatisée des équipements, offrant à l'entreprise une plus grande capacité de fabrication flexible et des coûts d'exploitation réduits.
Au milieu de la tendance vers une production flexible SMT multi-variétés à haute densité, une approche rudimentaire de la gestion du temps takt sur site ne peut plus maintenir un équilibre entre la qualité des processus et l'efficacité de la production. Un contrôle dynamique précis du taux de traction et des systèmes de tableau de bord numériques avancés sont les outils clés pour surmonter les goulots d'étranglement de la capacité de production et éliminer les déchets sur la chaîne de production.

Profil de l'entreprise
- Créée en 2010 avec 200+ employés et 27 000+ m². usine de droits de propriété indépendants, pour assurer la gestion standard et obtenir les effets les plus économiques ainsi que des économies de coûts.
- Posséder son propre centre d'usinage, un assembleur qualifié, des testeurs et des ingénieurs QC, pour garantir les fortes capacités de fabrication, de qualité et de livraison des machines NeoDen.
- 40+ partenaires mondiaux couverts en Asie, en Europe, en Amérique, en Océanie et en Afrique, pour servir avec succès 10000+ utilisateurs dans le monde entier, afin de garantir un service local meilleur et plus rapide et une réponse rapide.
- 3 équipes R&D différentes avec un total de 25+ ingénieurs R&D professionnels, pour garantir des développements meilleurs et plus avancés et de nouvelles innovations.
- Ingénieurs de support et de service en anglais qualifiés et professionnels, pour garantir une réponse rapide dans les 8 heures, la solution est fournie dans les 24 heures.
- L'unique parmi tous les fabricants chinois enregistrés et approuvés CE par TUV NORD.
- NeoDen fournit une assistance technique et un service à vie pour toutes les machines NeoDen. De plus, des mises à jour logicielles régulières basées sur les expériences d'utilisation et les demandes quotidiennes réelles des utilisateurs finaux.