

Shorts de soudure sur un circuit imprimé dans la soudure de vague
Les shorts de soudure sont généralement en augmentation dans le processus de soudure des vagues. Cela est dû à la diminution constante des emplacements de composants utilisés dans la fabrication. Dans le passé, le terrain des résiliations était de 0,050 ». Maintenant, nous voyons de nombreuses terminaisons conventionnelles utilisées sur un terrain de 0,025 « .
Le shorting de soudure se produit lorsque la soudure ne se sépare pas de deux fils ou plus avant que la soudure ne se solidifie. L’augmentation des solides de flux ou de la quantité est une façon de diminuer le court-circuit. Une réduction de la longueur du plomb et de la taille du tampon réduira la quantité de soudure détenue sur la base de la planche. La figure 1 montre un connecteur sur un pas de 0,025 " qui a été amélioré par des changements dans la conception du pad. Les coussinets alternatifs ont été augmentés en longueur sur le côté de sortie de la vague. Cela a rendu la distance de séparation réelle entre la terminaison adjacente plus grande et a diminué le court-circuit.
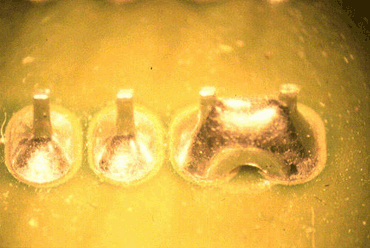
Une soudure courte sur un connecteur avec un pas de 0,025 ».
Une soudure courte sur le côté supérieur d’une planche imprimée est inhabituelle, mais elle peut se produire. Dans la figure 2, les shorts de soudure ont été vus sur des fils IC sur une planche imprimée à un seul côté. Pendant le contact avec la vague, la pression était si élevée que les shorts se sont produits en raison de la pénétration excessive de soudure. Ce type de défaut est plus susceptible d’être vu sur l’une des ondes vibrantes produites par trois entreprises pour aider l’assemblage de montage de surface. Il serait plus susceptible de se produire sur la planche à sens unique que le rapport trou-taille-plomb est souvent plus grand, en raison des tolérances sur ces stratifiés moins chers.
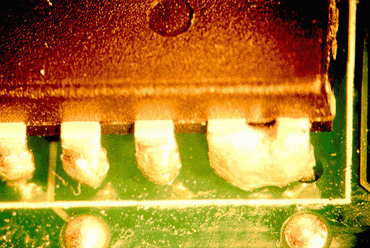
Une soudure rare courte sur le côté supérieur d’une planche imprimée.
Les shorts de soudure deviennent un problème majeur dans la soudure des vagues, d’autant plus que les emplacements de composants continuent de diminuer. Dans la figure 3, les shorts sont vus sur un dispositif de grille de broches (PGA). En raison de la proximité et du nombre de broches, la séparation de soudure est entravée à partir de la base de la planche. Le court-circuit peut se produire en raison d’un faible flux, d’une mauvaise séparation avant la chaleur ou des vagues. Tous les raccourcissements peuvent être diminués grâce à de bonnes règles de conception, avec des réductions de la taille du pad et de la longueur du plomb des composants. Dans le cas de l’exemple indiqué à la figure 3, il était nécessaire de modifier le contenu solide du flux tout en conservant un processus sans nettoyage. L’utilisation d’un couteau à air chaud n’a pas réussi à améliorer le processus en raison du mélange élevé de planches et de longueurs d’épingles.
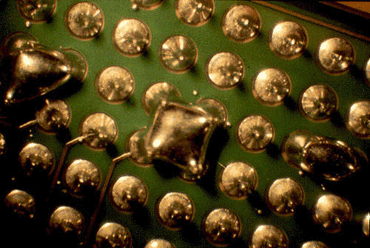
Shorts sur un tableau de grille d’épingle.
À mesure que les planches deviennent plus peuplées, le court-circuit devient de plus en plus problématique. Un couteau à air chaud après l’onde de soudure peut éliminer certains problèmes, mais la plupart ne peuvent être fixés par une bonne conception. L’augmentation des solides de flux améliorera le drainage sur toutes les articulations. Dans la figure 4, la longueur de la goupille est correcte à 1-1,5 mm, mais les coussinets de surface pourraient être réduits en taille. Avec des coussinets plus petits, moins de soudure est conservé sur la planche à court entre les broches. Si c’est la seule zone de défaut sur le conseil, puis un fixit nice est un point de colle placé entre les deux broches par votre département de placement.

De plus petits coussinets auraient diminué la probabilité que ce court se produise.
Les dispositifs SOIC doivent être la limite pour les composants montés en dessous. La diminution de la hauteur en dessous de 0,050 » pitch augmentera toujours les niveaux de défaut ou augmentera le temps d’ingénierie câlinant le processus à souder 0.025 » pièces. Les shorts de soudure sont courants sur les appareils SOIC. Si le court est au milieu de la ligne et que la largeur du pad est inférieure à 0,022 », c’est un problème de processus. Fluxing est la première zone à examiner, puis regarder l’ajustement à l’heure de contact dans la vague. Souvent, changer l’angle du convoyeur élimine ce défaut. Malheureusement, de nombreux systèmes de soudure des vagues ne permettent pas maintenant cet ajustement.
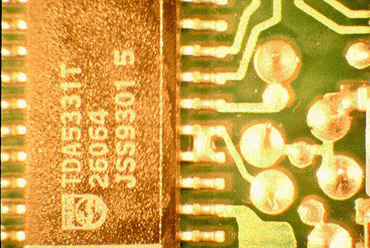
Les shorts de soudure sont courants sur les appareils SOIC.
Les dispositifs de soudure d’onde en dessous de 0.050 » pitch devraient être évités et interrogés pendant la conception pour la fabrication (DFM) examens de nouveaux modèles. Oui, cela peut être fait, mais il faut beaucoup plus d’efforts de la part des ingénieurs de la machine et des procédés. Soudure 0.032 » pitch peut être atteint, 0.025 » est problématique et en utilisant 0.020 » sur la base du conseil nécessite plus de personnel de retravailler.
L’exemple de court-circuit dans la figure 6 est vu en haut des broches sur un dispositif QFP et peut être amélioré en augmentant le solide du flux. Ce défaut est souvent causé par une mauvaise pré-chaleur ou un temps limité dans l’onde. L’effet thermique de l’appareil peut avoir tendance à refroidir la soudure, ce qui ralentit le drainage. Dans certaines occasions, lorsque les shorts sont en haut de la forme de plomb, il s’agit d’une question de soudure. Si une zone de plomb près du corps en plastique est lente à mouiller, il est également lent à égoutter, d’où un court. Comme pour les appareils SOIC, les QFP bénéficient de voleurs de soudure sur le bord arrière des pièces, mais seulement si les shorts de soudure sont toujours sur les deux dernières broches. Le tampon de voleur de soudure doit toujours être un minimum de trois fois la longueur du dernier pad et sur le même emplacement. Avec QFP, l’appareil est également positionné à 45° dans la direction de voyage à travers la vague. Essayez de coller certains composants à la base d’une plaque de verre; cela vous aidera à convaincre les ingénieurs et les ingénieurs de conception que la conception pour la fabrication est un must.
Shorting en haut des broches sur un QFP.
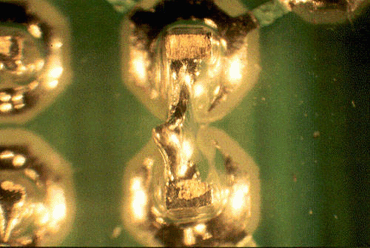
Les shorts de soudure peuvent résulter d’une mauvaise soudure des broches. Dans la figure 7, il y a des pointes de soudure sur les extrémités des fils en raison de la mauvaise soudure des pointes nues des fils. Si une terminaison est lente à mouiller, il est généralement lent à drainer augmentant ainsi l’incidence du shorting de soudure.
La mauvaise soudure des bouts nus a causé ces pointes de soudure et le court suivant.
Article et photos de l’Internet, si une infraction pls d’abord nous contacter pour supprimer.
NeoDen fournit une gamme complète de chaînes d’assemblage SMT, y compris le four à réfoulement SMT, machine à souder à ondes, machine à ramasser et placer, imprimante à pâte de soudure, chargeur PCB, déchargeur de PCB, monteur de puces, machine SMT AOI, machine SMT SPI, machine à rayons X SMT, équipement de chaîne de montage SMT, pcb production Equipment SMT pièces de rechange, etc toute sorte de machines SMT dont vous pourriez avoir besoin, s’il vous plaît contactez-nous pour plus d’informations :
Hangzhou NeoDen Technology Co., Ltd
Messagerie électronique:info@neodentech.com